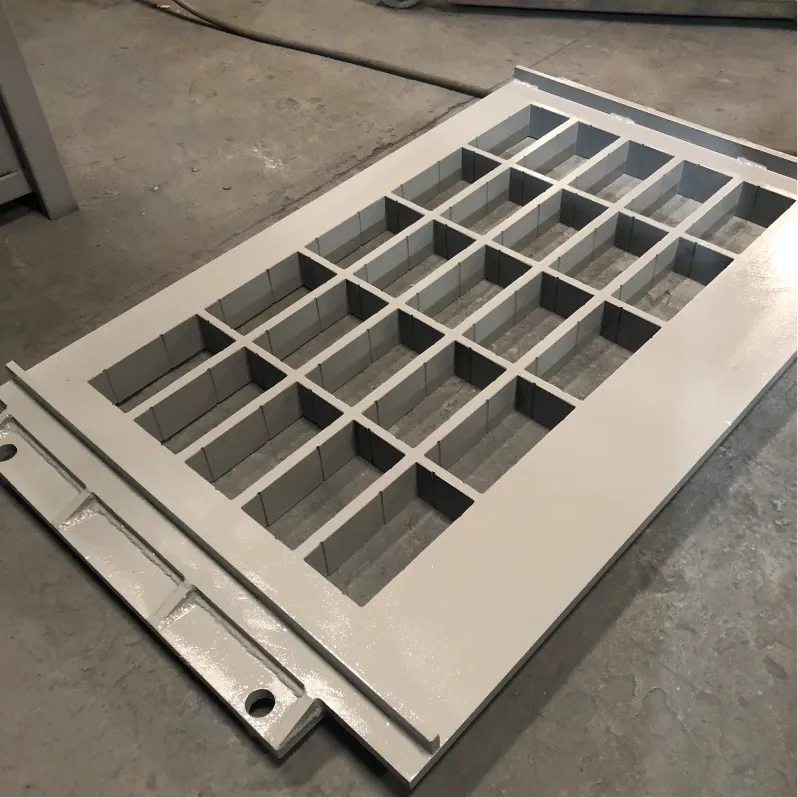
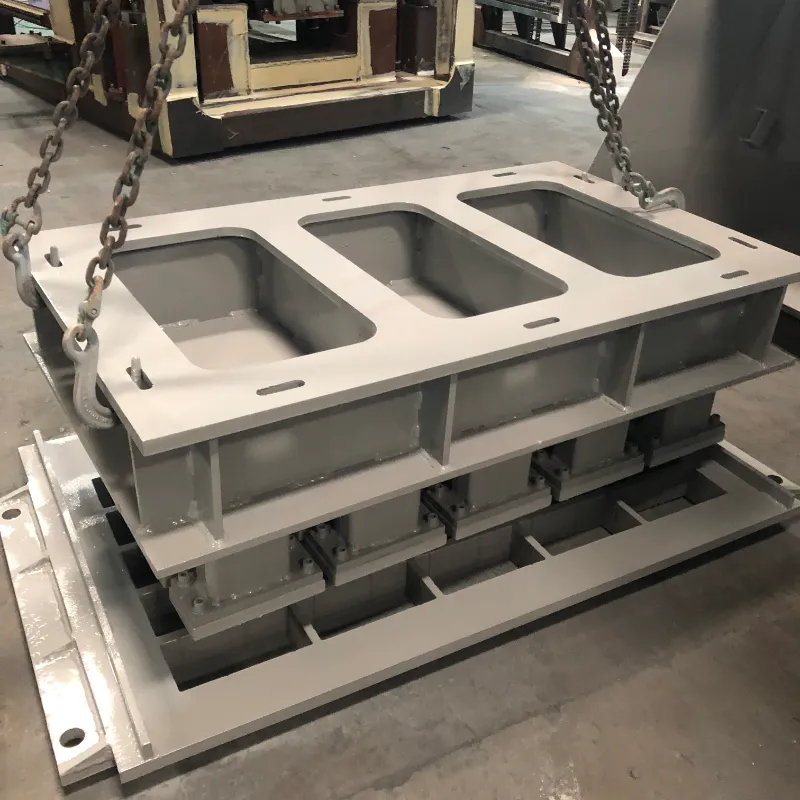
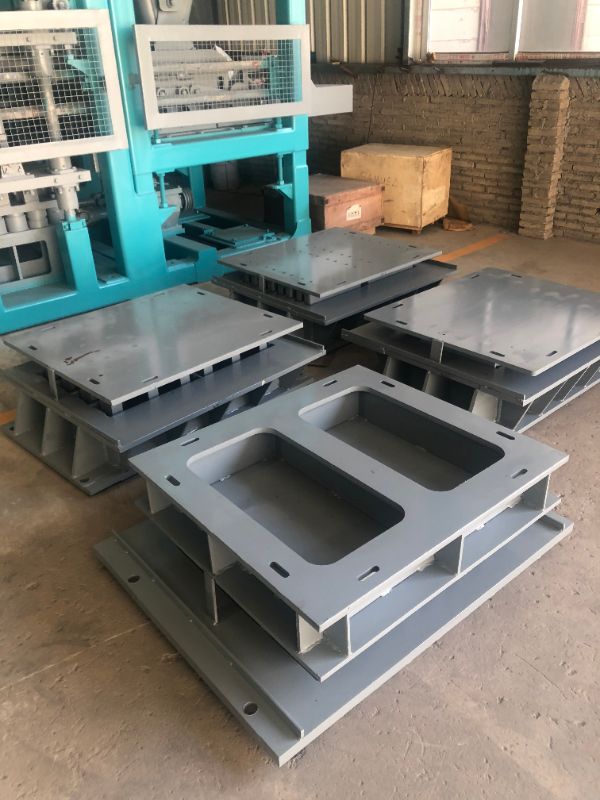
ZAPEWNIAMY KOMPLETNE ROZWIĄZANIA DLA PRODUCENTÓW BETONU.
Do betonublokproducentów etap rozformowania to moment, w którym produktywność i jakość produktu utrzymują się lub spadają. Kiedy podczas rozformowywania betonu występują sklejenia, pęknięcia lub powierzchnie wykazujące wady, koszty przestojów, odpadów i odrzuconych produktów szybko się kumulują. Zrozumienie pierwotnych przyczyn tych typowych problemów i wiedza, jak je naprawić, jest niezbędne do utrzymania wydajnej linii produkcyjnej.
W Fujian Unik Mold Technology Co., Ltd. projektujemy wysokowydajne formy do betonu od 2010 roku. Czerpiąc z naszego doświadczenia w obsłudze 28 rynków eksportowych, przedstawiamy praktyczny przewodnik dotyczący rozwiązywania najczęstszych problemów związanych z rozformowaniem.
Sklejanie jest jednym z najczęstszych i najbardziej frustrujących problemów w produkcji betonu. Spowalnia cykle, uszkadza formę i produkt i może spowodować zatrzymanie linii.
Prawdopodobne przyczyny:
Niewystarczająca lub nierównomierna aplikacja oleju
Środek antyadhezyjny niskiej jakości, niedopasowany do rodzaju betonu
Zużycie powierzchni wnęki tworzące punkty tarcia
Niewłaściwy moment wyjęcia z formy – albo za wcześnie, albo za późno
Sztywna, mało urabialna mieszanka betonowa
Rozwiązania:
Nałóż cienką, równą warstwę profesjonalnego oleju na wszystkie powierzchnie ubytku
Wypoleruj ponownie ubytki formy, aby przywrócić gładkie wykończenie powierzchni (UNIK zaleca Ra 1.6)
Utrzymuj stały czas wyjmowania z formy, najlepiej 10–15 sekund po wibracji
Dostosuj mieszankę betonową, aby poprawić płynność i zmniejszyć lepkość
Otwory powietrzne na powierzchni gotowych bloków to nie tylko problem kosmetyczny – mogą zagrozić integralności strukturalnej.
Prawdopodobne przyczyny:
Niewystarczające wibracje, uniemożliwiające ucieczkę uwięzionego powietrza
Zbyt lepka mieszanka betonowa, która zatrzymuje pęcherzyki powietrza
Zła dystrybucja pożywienia, pozostawiająca kieszenie powietrzne w jamie
Stosowanie środków antyadhezyjnych na bazie oleju, które mogą zatrzymywać powietrze na powierzchni formy
Rozwiązania:
Skalibruj ponownie częstotliwość wibracji do zalecanego zakresu 50–60 Hz
Popraw płynność betonu, dostosowując projekt mieszanki lub dodając plastyfikatory
Zapewnij równomierne i pełne podawanie we wszystkich zagłębieniach
Rozważ użycie środków antyadhezyjnych na bazie wody, które, jak wykazano, zapewniają lepszą jakość powierzchni niż alternatywy na bazie oleju
Pęknięte bloki są bezpośrednią stratą materiału i robocizny.
Prawdopodobne przyczyny:
Mieszanka jest zbyt sucha, co zmniejsza siłę początkową
Nieodpowiedni czas utwardzania przed wyjęciem z formy
Niewłaściwe wibracje — albo za niskie, albo za wysokie
Naprężenia mechaniczne spowodowane sklejaniem podczas wyjmowania z formy
Nagłe zmiany temperatury po produkcji
Rozwiązania:
Zwiększ zawartość wody lub dodaj do mieszanki plastyfikator
Przed wyjęciem z formy wydłużyć czas utwardzania do 24–48 godzin
Dostosuj wibracje do właściwej częstotliwości dla określonego rozmiaru i kształtu bloku
Należy zapewnić płynne wyjmowanie z formy i odpowiednie smarowanie wnęki, aby zapobiec sklejaniu się
Chropowate wykończenie powierzchni wpływa zarówno na estetykę, jak i na sprzedaż.
Prawdopodobne przyczyny:
Zużyte lub porysowane powierzchnie ubytków
Zaschnięte pozostałości cementu pozostawione w formie z poprzednich cykli
Słabej jakości olej uwalniający
Zbyt sucha mieszanka betonowa
Rozwiązania:
Wypoleruj ponownie ściany ubytku, aby przywrócić gładkie wykończenie powierzchni
Czyść formę natychmiast po każdej zmianie, aby zapobiec gromadzeniu się cementu
Użyj odpowiedniego środka antyadhezyjnego (unikaj oleju napędowego lub innych zamienników)
Zwiększ ilość drobnego piasku lub dostosuj stosunek wody do cementu
Uszkodzenia krawędzi i narożników bloków są często oznaką naprężeń mechanicznych podczas rozformowywania.
Prawdopodobne przyczyny:
Zużyte lub uszkodzone narożniki ubytków
Trudne wyjmowanie z formy ze względu na lepką mieszankę
Nadmierne wibracje powodujące kruchość krawędzi
Nieprawidłowe utwardzanie lub zbyt szybkie suszenie
Rozwiązania:
Napraw lub wymień uszkodzone wkładki wnękowe
Nałóż olejek równomiernie na wszystkie powierzchnie
Zrównoważ wibracje, aby uniknąć nadmiernego zagęszczenia
Utrzymuj stabilne warunki utwardzania i zacienienie
Na powierzchniach blokowych mogą pojawić się mikropęknięcia i szare przebarwienia, szczególnie w przypadku produktów premium, w przypadku których wygląd ma znaczenie.
Prawdopodobne przyczyny:
Przyczepność pomiędzy betonem a powierzchnią formy podczas wyjmowania z formy, zwana „przyczepnością ubijaka”
Tworzenie się „zakwitów” na blokach wykonanych z białego cementu
Rozwiązania:
Zoptymalizuj czas wyjmowania z formy i aplikację środka antyadhezyjnego
W przypadku produktów z białego cementu należy dokładnie kontrolować warunki utwardzania i dobór środka antyadhezyjnego, aby zapobiec tworzeniu się nalotów
Niespójne wymiary bloku wskazują na problem ze stabilnością formy lub wyrównaniem maszyny.
Prawdopodobne przyczyny:
Odkształcenie ramy formy na skutek długotrwałego zmęczenia wibracjami
Poluzowane śruby lub źle ustawione wkładki wnękowe
Brak równowagi wibracji maszyny
Nierówne podawanie lub niespójna mieszanka
Rozwiązania:
Dokręcić wszystkie śruby kluczem dynamometrycznym, aby zapewnić prawidłowe ustawienie
Sprawdź kołki wyrównujące i wymień te, które są zużyte
Dostosuj silniki wibracyjne do równowagi
Standaryzuj karmienie i konsystencję mieszanki

Wielu problemom związanym z rozformowaniem można zapobiec poprzez odpowiedni projekt formy i dobór materiału:
Kąt pochylenia: Właściwe zwężenie ścianek ubytku jest niezbędne do czystego wyjęcia z formy. Bez tego bloki będą się trzymać niezależnie od jakości środka antyadhezyjnego.
Promień narożnika: Ostre narożniki pod kątem 90 stopni to punkty naprężeń, w których rozpoczyna się pękanie. Projekty UNIK zawierają narożniki zaokrąglone o 3-5 mm, aby zmniejszyć uszkodzenia krawędzi.
Wykończenie powierzchni: Wypolerowana powierzchnia wnęki (Ra 1,6) zmniejsza tarcie i poprawia wydajność wyjmowania z formy nawet o 30%.
Obróbka cieplna: Właściwe nawęglanie umożliwia osiągnięcie twardości powierzchniowej HRC58-62 przy jednoczesnym zachowaniu wytrzymałości rdzenia, zmniejszając zużycie prowadzące do sklejania.
Gatunek stali: stosowanie materiałów wysokiej jakości, takich jak 42CrMo lub stale narzędziowe, zapewnia zachowanie kształtu i jakości powierzchni formy przez 80 000–100 000 cykli.
Większość problemów związanych z wyjmowaniem z formy jest przewidywalna i można im zapobiec. Systematycznie identyfikując pierwotną przyczynę – czy to w projekcie mieszanki, ustawieniach wibracji, zastosowaniu środka antyadhezyjnego czy stanie formy – możesz wdrożyć ukierunkowane rozwiązania, które redukują ilość odpadów i przestojów.
Dobrze utrzymana forma może wytrzymać 80 000–100 000 cykli, zachowując jednocześnie doskonałą jakość powierzchni bloku i płynnie pracując na szybkich liniach automatycznych. Dzięki odpowiedniemu rozwiązywaniu problemów i precyzyjnej inżynierii form możesz utrzymać wydajną pracę linii produkcyjnej przy niższym wskaźniku defektów i minimalnych przerwach.